En emballageansvarlig for et forbrugsvaremærke klipper en fyldt hængende kasse fast på testpladen, træder tilbage og kigger langs hylden. Kassen vipper et par grader til den ene side. Bøjleåbningen har en let flosset kant, og foldet på tværs af toppanelet folder ujævnt, hvilket får hele kartonen til at se ubalanceret ud. Det trykte kunstværk blev godkendt for uger siden, og farvepasset så korrekt ud på tryk. Men her, i den endelige detailtilstand, svigter kassen. Årsagen er ikke design eller tryk. Det er kvaliteten af udstansningen.
Udvikling er den proces, der definerer enhver funktionel side af en hængekasse. Det skaber spalten, der forbinder kartonen med butiksinventaret, folderne, der danner kasseformen, og perforeringerne, der styrer, hvordan pakken åbner. For mærker, der er afhængige af pegboard-display, er udstansning, hvor emballagedesign virkelig lykkes eller fejler.
Hængekasser bruges i supermarkeder, dagligvarebutikker, apoteker og discountforhandlere, hvor mærker bruger pindekroge til at præsentere produkter som batterier, kosmetik, håndværktøj, kæledyrstilbehør, konfekture og daglige husholdningsartikler. Disse pakker skal holde produktet sikkert, kommunikere mærket tydeligt og bære produkters vægt på en metalkrog eller clips i dage eller uger ad gangen.
Udstansning tidligere det flade trykte ark til et kartonemne med alle de funktionelle funktioner:
Hver funktion tjener et andet formål, men de deler alle et ikke-omsætteligt krav: nøjagtighed. Hvis nogen af dem driver fra den godkendte specifikation, fører den færdige kasse sig anderledes i butikken. Dette er grunden til den voksende branchediskussion om hængende hul emballage kartoner og miljøbeskyttelse er tæt knyttet til udstansningsdisciplin: Da design hælder mod lettere materialer og enklere strukturer, bliver præcis skæring endnu vigtigere.
Bøjleåbningen er den mest synlige udstansede funktion på en hængekasse. Når spalten er ren, med skarpe kanter og en stabil bredde, glider kassen jævnt på krogen og bliver på plads. Når spalten er ru, overdimensioneret eller mikroevnet, flytter pakken sig, vipper eller falder endda, når produktet er på lager.
Udstansning opnår en ren spalte gennem et stållinealblad, der er bøjet til at matche spaltens nøjagtige form, monteret i matricepladen og presset mod kartonpladen under kontrolleret tryk. Klingen skal skære gennem hele pladetykkelsen uden at skære for dybt ind i bagsiden eller efterlade uskårne fiber langs kanten. Klingens skarphed, skæredybde og afisoleringsværktøj påvirker alle resultater.
Da slidsen også skal modstå gentagen håndtering, bruger nogle designs forstærkede materialer omkring det hængende område. Til detailpakninger med højere styrke kan en lamineringsfilm påføres før skæring; dette er logikken bag vores PP hængende hul supermarked emballage karton , hvor den laminerede overflade forbedrer rivemodstanden, mens den udstansede geometri omkring spalten forbliver ren og formstabil.
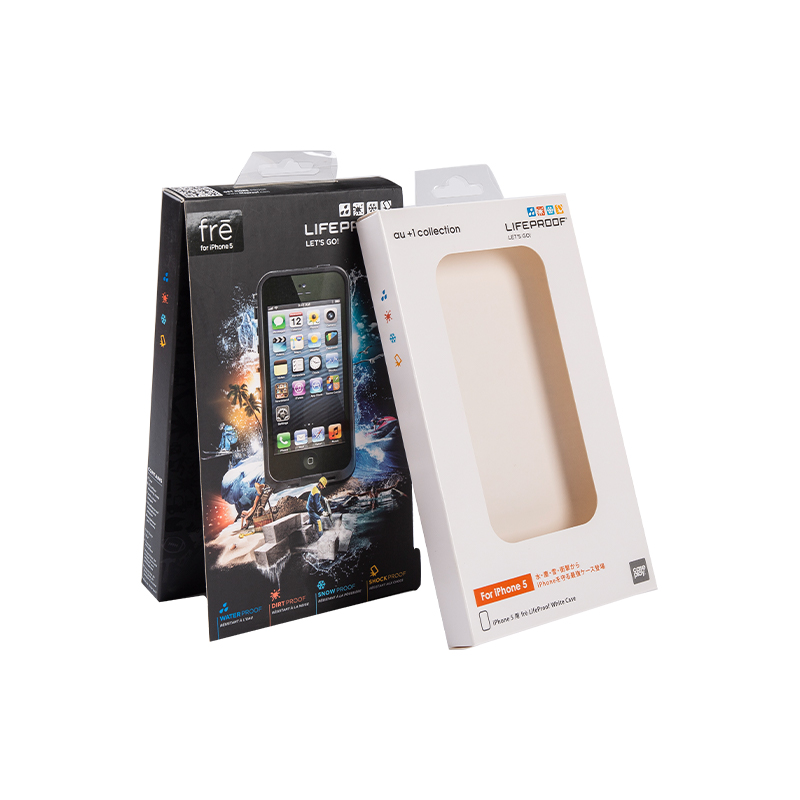 Engros Trykt PP Detailprodukt Emballage Box Hanging Hole Emballage Pakke SuZhou New Century Is China Engros-trykt PP-detaljvareemballage æske hængende hul Emballage emballage kartonleverandører, trykt ... Se produkt →
En bøjleåbning fanger øjet, men foldelinjer afgør, om kartonen rent faktisk fungerer. Folder definerer, hvor kassen foldes, hvor fladt panelerne ligger, og hvor stiv den endelige struktur er. I produktion af hængekasser fortjener folder samme opmærksomhed som skæring.
En fold, der er for lav, tvinger pladen til at modstå foldning, hvilket ofte fører til revner i det ydre papirlag og en boks, der springer op. En fold, der er for dyb, svækker brættet, hvilket tillader panelerne at falde sammen og reducerer boksens stivhed på krogen. Begge defekter er nemme at gå glip af under hurtige prøvegennemgange, men de bliver tydelige, efter at æsken har hængt i et par timer.
I en veludført hængende boks er folder synlige på hver foldelinje, front- og bagpanelerne flugter inden for en lille tolerance, og bøjleåbningen er placeret symmetrisk i forhold til den øverste kant. Folden over slidsen har dobbelt funktion: den foldes leje, mens den understøtter produktets mekaniske belastning. Hvis folderpositionen skifter en smule, kan frontpanelet bøje sig, eller boksen kan læne sig, hvilket direkte påvirker, hvordan forbrugerne bedømmer produktkvaliteten.
Den strukturelle adfærd af trykte kartoner er blevet analyseret i detaljer på tværs af forskellige produktkategorier, og meget af den viden gælder for hængende kasser. En praktisk gennemgang af strukturelle designtræk ved trykte papirkartoner til daglige produkter kan hjælpe et brand med at forudse folder-relaterede fejl, før det forpligter sig til produktionsmatricen.
Hængekasser masseproduceres i store partier, og godkendelsen af første stykke er meningsløs, uden den samme kvalitet gentages under hele kørslen. Det handler om tolerancekontrol. Små ændringer i udskårne dimensioner skaber synlige problemer på salgsstedet.
| Feature | Typisk kontrolområde | Problem, når du er uden for rækkevidde |
|---|---|---|
| Bøjleåbningsbredde | ±0,3 mm | Kassen rangler på krogen eller er svær at installere for personalet |
| Knæk-til-slids afstand | ±0,5 mm | Toppanelet er skævt, vægtfordelingen bliver ujævn |
| Vinduesudskæring | ±0,5 mm | Gennemsigtig film justeres forkert med den trykte åbning |
| Perforeringsstyrke | Bladdybdekontrol | Ujævn åbning, hvis den er for dyb, vanskelig åbning, hvis den er for lav |
Det acceptable område af materiale, kartonstørrelse og den krogtype, der bruges af forhandleren. En leverandør, der holder disse tolerancer på tværs af en fuld produktionsserie, er mere pålidelig end en, der kun leverer en nøjagtig første prøve. I praksis betyder det, at fabrikken bør kontrollere spaltebredder og folderpositioner under produktionen, ikke kun i prøveudtagningsstadiet.
Denne tolerancetankegang gælder på tværs af udstansede emballageformater, ikke kun hængende kasser. Erfaring fra udstanset tolerance kvalitetskontrol i PDQ display bokse viser, at dimensionel konsistens er det, der holder detailemballagen til at fungere under gentagen håndtering og på forskellige armaturer. De samme standarder bruges af vores produktionsteam på fin-detalje skærearbejde, som f.eks 400g hvid kort slikkepind PDQ papir display boks , hvor låseflige og spaltepositioner falder inden for et stramt bånd.
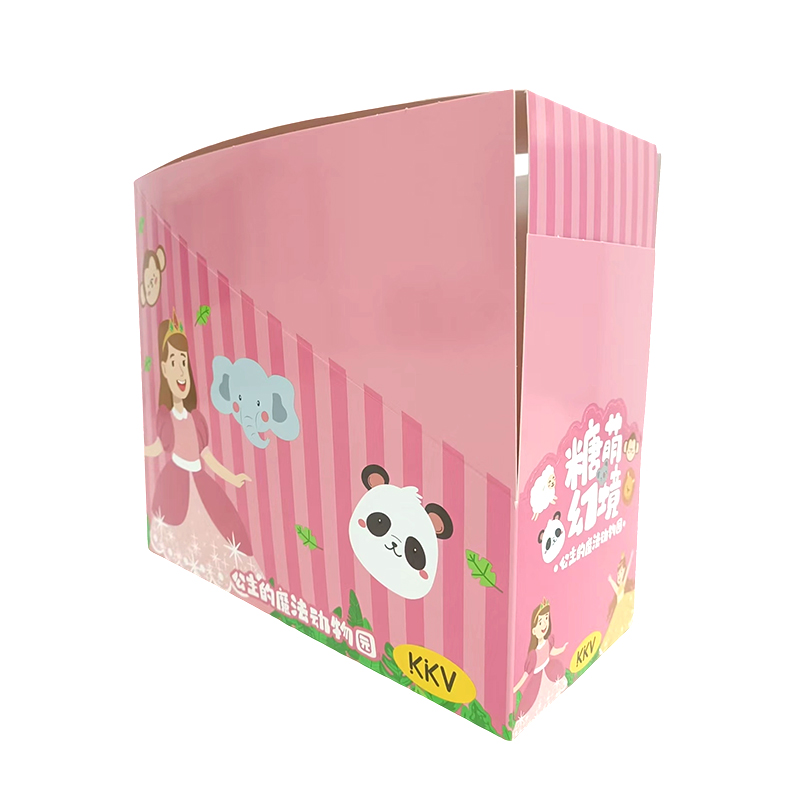 Engros 400g hvidt kort print og genlysende film, slikkepind PDQ papir d SuZhou New Century Is China Engros 400g hvidt kort print og genlysende film, slikkepind PDQ papir display boks Leverandører, 400g wh... Se produkt →
Hængekasser omdannes normalt fra foldekarton, hvidt karton eller bølgepap med mikrofløjt. Hvert materiale reagerer forskelligt på udstansningsprocessen, og matriceopsætningen skal matches til det materiale, der skal bruges i selve produktionsbatchen.
Det er værd at spørge leverandøren, hvordan matricen vil blive justeret, når pladen eller overfladen ændres. En matrice, der fungerer godt på ubestrøget hvidt kort, kan give skårede kanter eller revnede folder på et lamineret bord. Dette bliver en praktisk bekymring for brandede detailpakker, hvor visuel kvalitet og strukturel pålidelighed skal leveres på samme tid. Et supermarkedsklar design, som f.eks supermarkedskarton med ophængshul , kombineret typisk en coated eller lamineret overflade med omhyggelig udstanset tuning, så det udskrevne område forbliver beskyttet, og det hængende område forbliver leje.
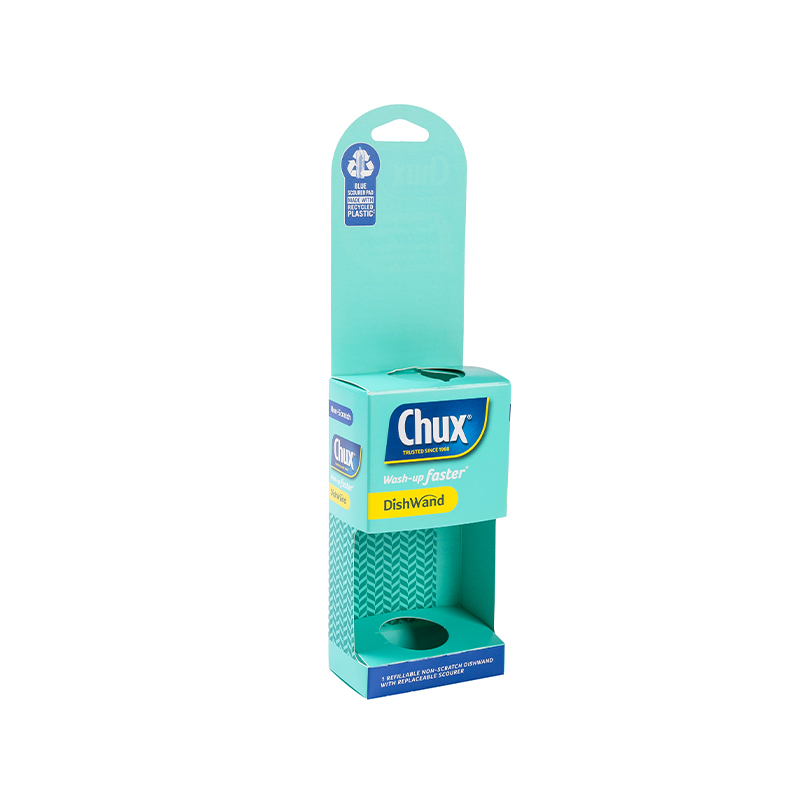 Engros gavefane Detailemballageæske Emballagekarton med hængende hul og C SuZhou New Century Is China Engros Gavefane Detailemballageæske Emballagekarton med hængende hul og klare PVC-vinduer Leverandører, Gi... Se produkt →
En leverandørs evne til at kontrollere udstansning er synlig i den færdige karton. Når mærker gennemgår prøver eller forbereder en produktionsrevision, bør mærker kontrollere følgende punkter:
Disse kontroller tager kort tid, men forhindrer dyre overraskelser i butikken. En hængende boks, der svigter på pegboardet, skader mærket foran kunden, og årsagen er ofte en udstanset detalje, der blev savnet under prøvegennemgangen.
En hængekasse lykkes, når den laver sit arbejde stille og roligt. Den shopper ser mærket, produkt og pris. Kassen hænger lige, holder sig stabil og overlever håndtering af butikspersonale og nysgerrige kunder. Alt dette fremstilling af færdigheden bag udstansningsprocessen. Fra knivgeometri og foldedybde til tolerancekontrol og materialespecifik opsætning er udstansning det, der forvandler og trykt ark til en pakke, der fungerer på detaljegulvet.
For mærker, der planlægger en ny hængekasse, er den praktiske anbefaling at vurdere udstansningsevnen lige så seriøst som det visuelle design. Printet får opmærksomheden, men udstansningen vinder salget.
E-handel Mailer Printing Corrugered Airplane Box Aircr... Se mere
PDQ Quick-Pack miljøvenlig emballagepapirboks er en... Se mere
400g hvid pap trykt og overtrukket slikkepind PDQ -dis... Se mere
Den runde blåbærfrugt gaveæske papiremballage æske-seks f... Se mere
Copyright © SuZhou New Century Color Printing Co., Ltd. Brugerdefinerede trykte farvede bølgepapkasser


